裙边输送带是怎么成型加工的
作者:擎川EVERLA输送带厂家 来源: 网络整理 阅读次数:166 发布时间: 2026-11-16 16:08:11
导读:裙边输送带多用于爬坡上料工位,挡住物料,减少撒漏。不少食品、轻工上料产线,拿PVC输送带、PU输送带、易洁带当做基带,再做裙边加工。裙边的成型做工,直接关系皮带在产线上的运行状态。 基带选材预处理 结合现场工况挑选基带。PVC输送带适配常规干料输送。PU输送带耐油特性更好,适合有油脂物料的工位。易洁带表层密实,冲洗清洁省事,多用于食品洁净工序。基带裁好之后,把裙边熔接区域清理干净,带面不留粉尘、油污,保障裙边和基带
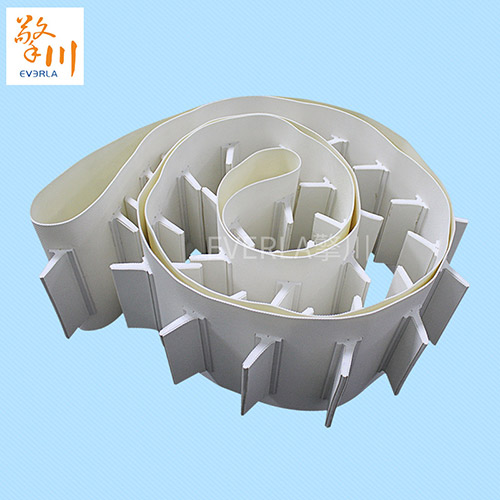
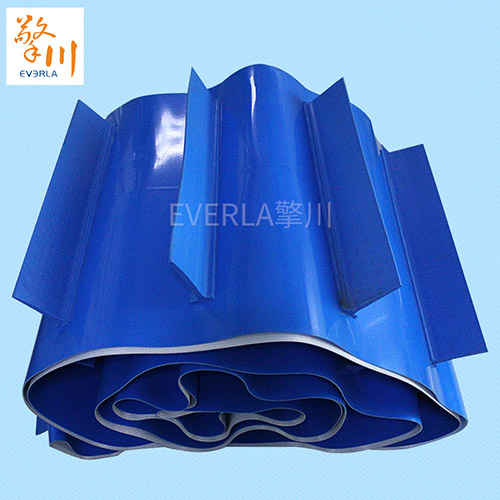
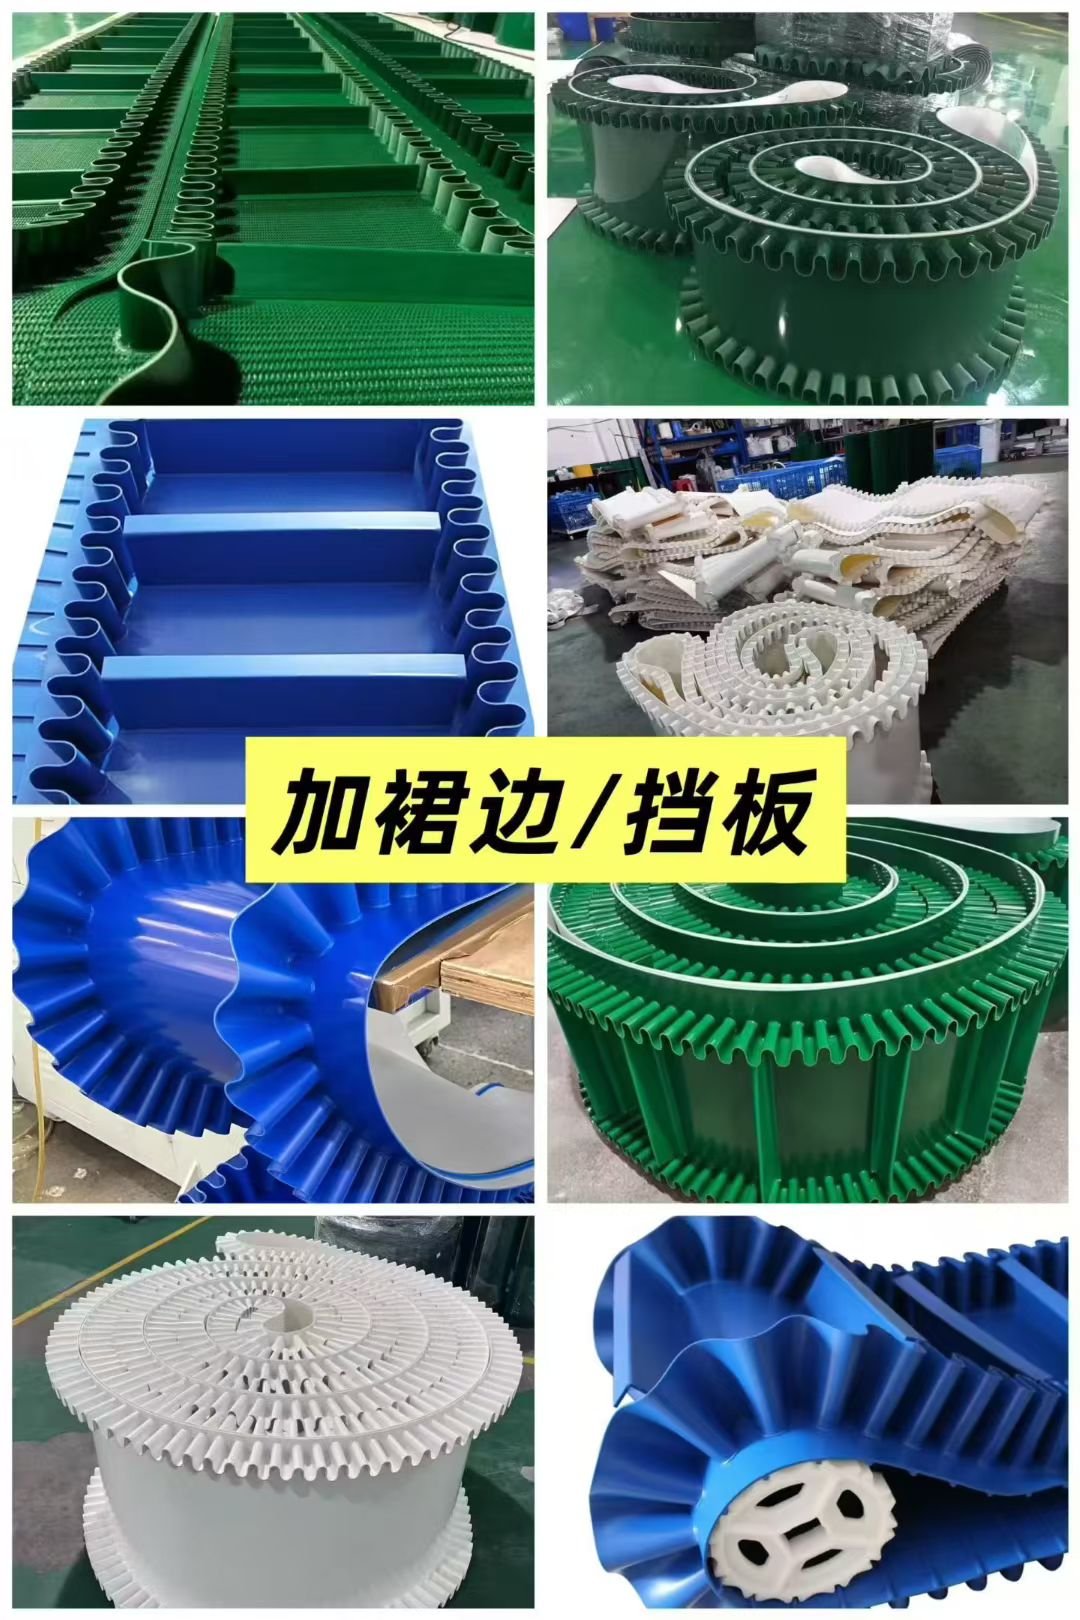
裙边输送带多用于爬坡上料工位,挡住物料,减少撒漏。不少食品、轻工上料产线,拿PVC输送带、PU输送带、易洁带当做基带,再做裙边加工。裙边的成型做工,直接关系皮带在产线上的运行状态。
基带选材预处理
结合现场工况挑选基带。PVC输送带适配常规干料输送。PU输送带耐油特性更好,适合有油脂物料的工位。易洁带表层密实,冲洗清洁省事,多用于食品洁净工序。基带裁好之后,把裙边熔接区域清理干净,带面不留粉尘、油污,保障裙边和基带熔接在一起的效果。
模具对位摆放
按照订单尺寸选用对应模具,核对裙边高度、排布间距。裙边材料顺着基带上面的标线摆放,走线保持平直。模具卡合固定牢靠,压制的时候不偏移,防止成型之后裙边宽窄不齐。
加热压制成型
模具闭合,通过加热加压完成熔接。成型后的裙边挺括,尺寸稳定。裙边和基带熔为一体,接缝缝隙小,不容易卡积物料。冷却过程维持压力,等结构定型,再把半成品取出来。
修边与外观查验
成型后清理裙边多余料边,边角打磨顺滑。查看裙边和基带的结合处,留意虚熔、翘边这类问题。轻折皮带,观察裙边随基带弯折的状态,查看结合位置的耐受情况。
成品核对出库
全部工序做完,复核皮带总宽、裙边排布位置。加工后的皮带耐油耐磨,适配食品上料产线。可以根据现场设备、物料特点调整规格,按需定制加工。
上一篇:白色PVC输送带安装调试要点 下一篇:没有了